 0375 833055
 web@agcastello.it
Ingegnerizzazione del cartone accoppiato e prototipazione 1:1: da Mockapperia® alla fustellatura industriale di precisione

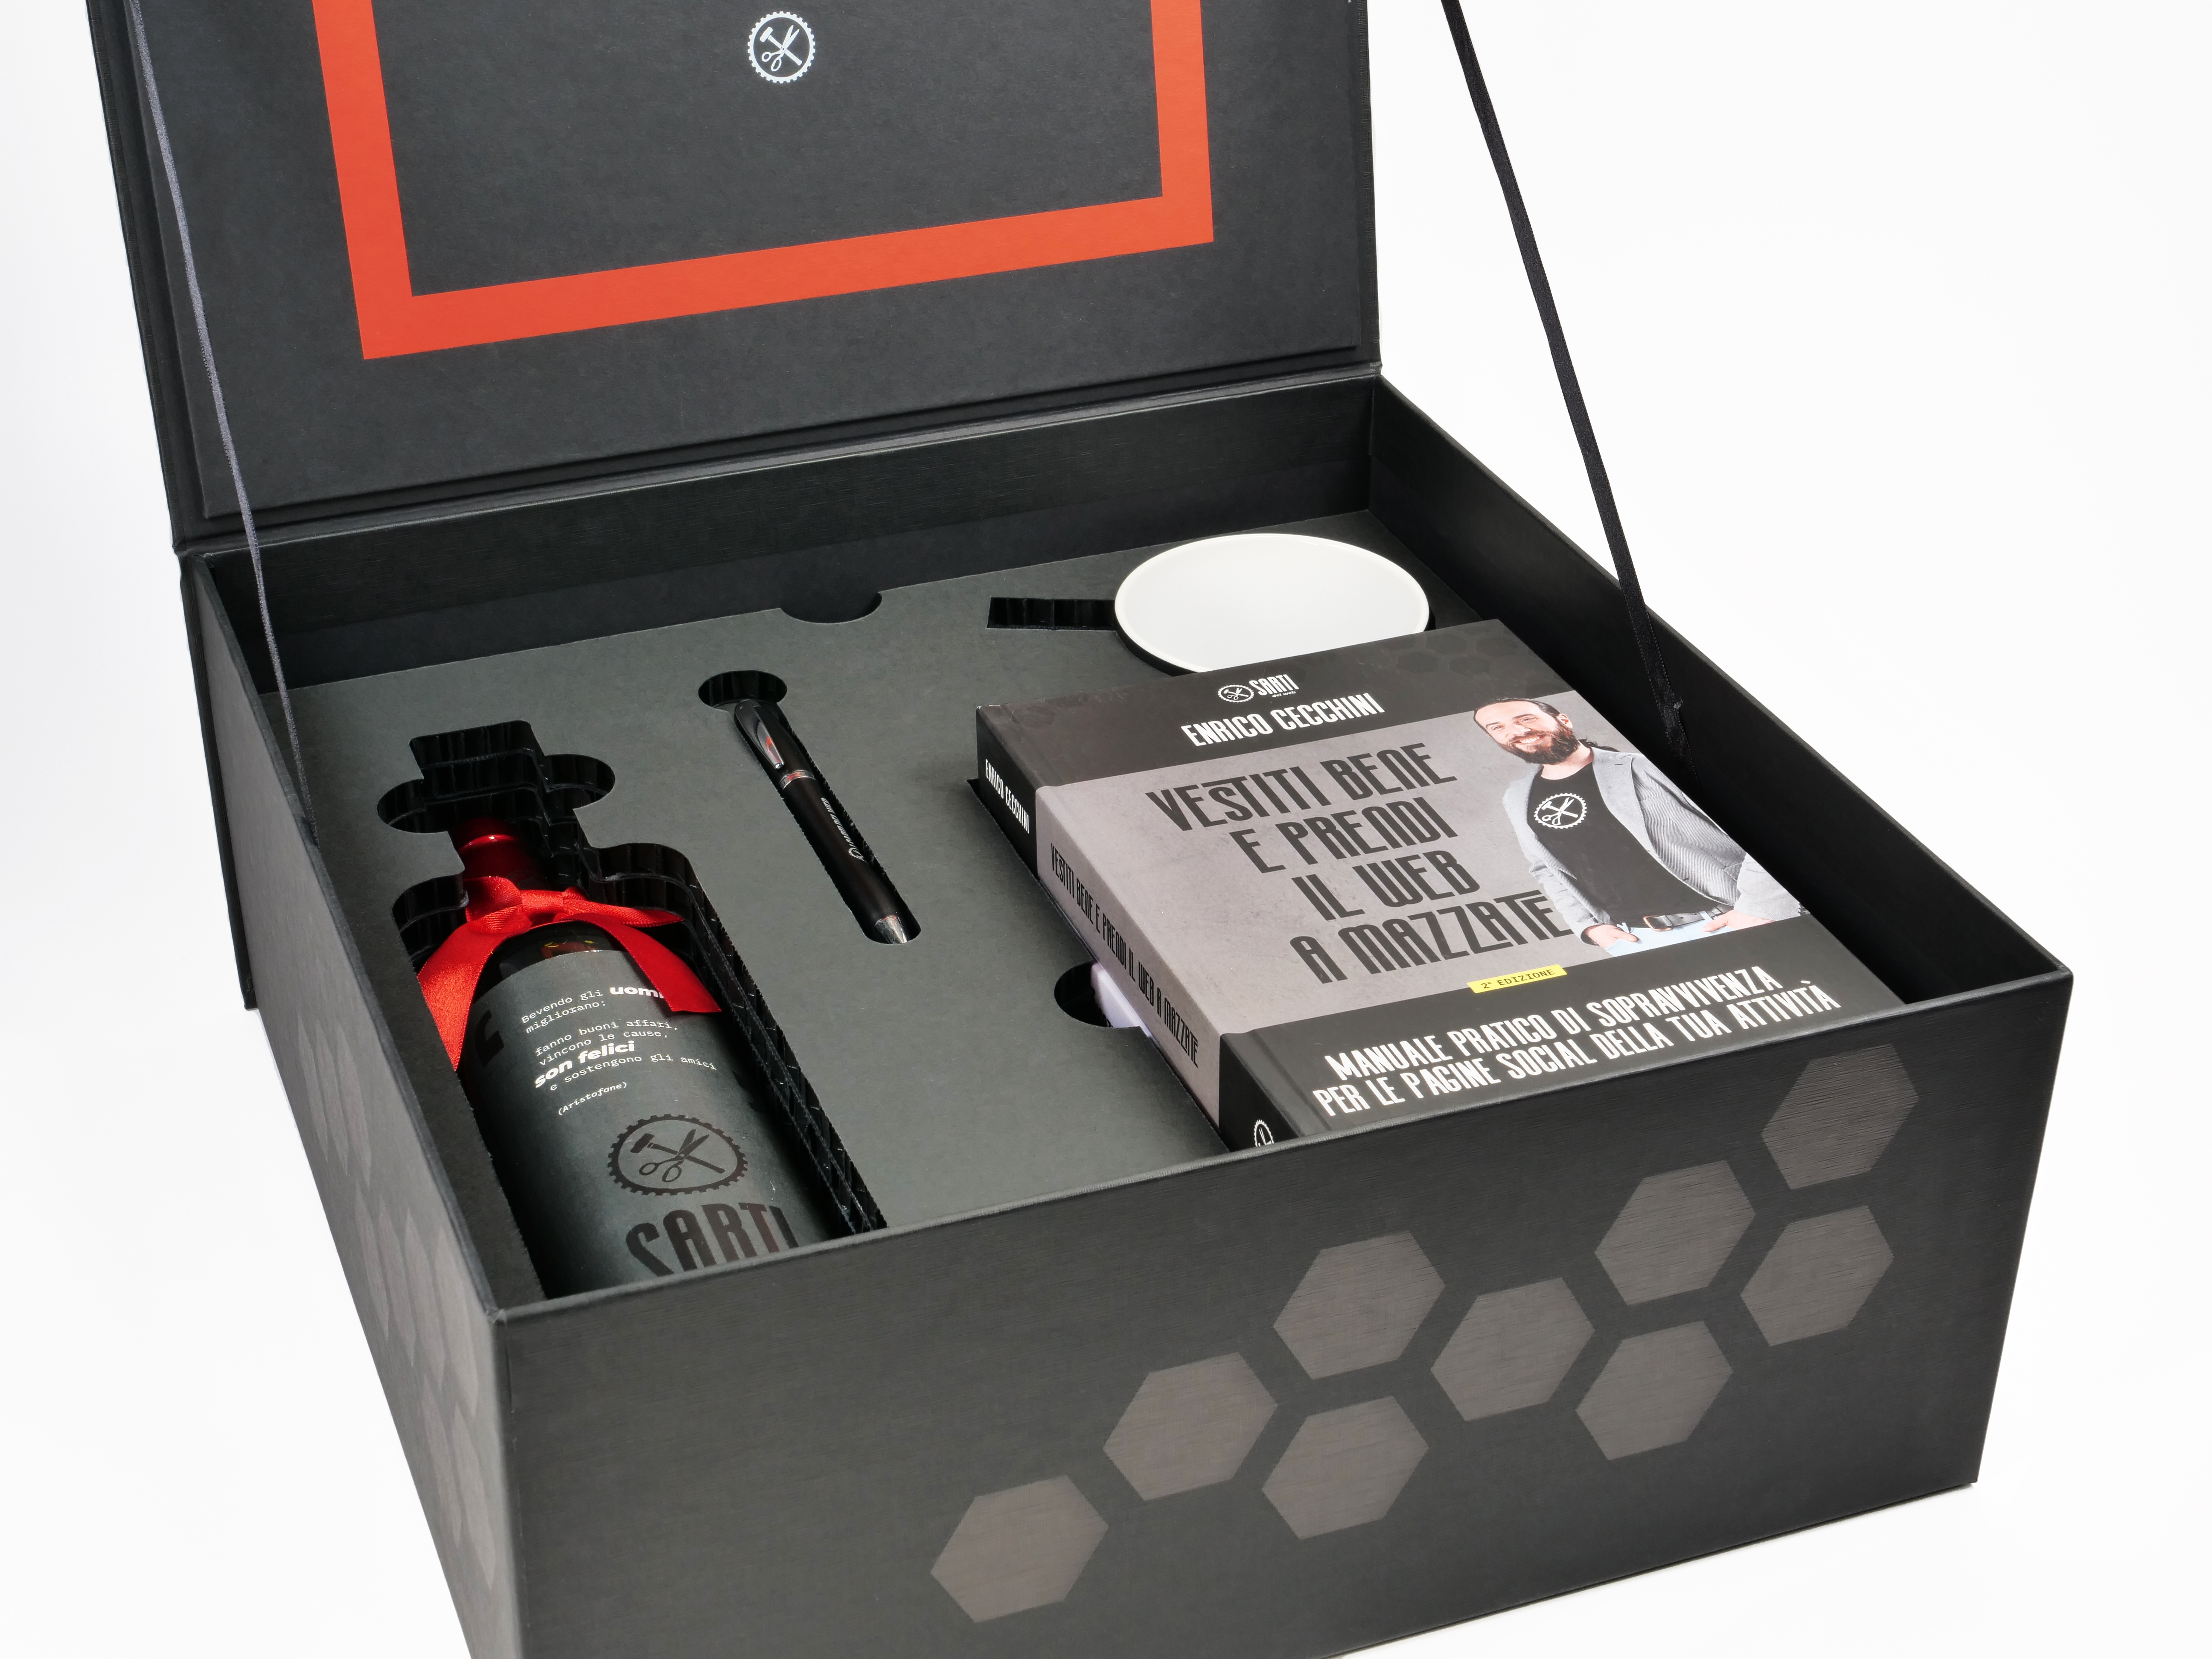
Quando si progetta un cofanetto di prestigio per il mercato cosmetico, la distanza tra il rendering tridimensionale approvato dal marketing e il comportamento del manufatto in linea di confezionamento può trasformarsi in una trappola costosa. Un flacone di profumo in vetro pesante da 100 ml non ammette tolleranze approssimative: se l’alloggiamento interno cede, il prodotto oscilla e si danneggia durante il trasporto; se la luce d'aria tra fondo e coperchio è errata, la scatola si blocca o si apre accidentalmente.
Per i responsabili tecnici e i buyer dell'industria Beauty, l’affidabilità di un partner cartotecnico si misura sulla capacità di governare la fisica dei materiali cellulosici, integrando calcoli strutturali su cartoni accoppiati, fustellatura automatica di precisione e un protocollo di prototipazione fisica 1:1 capace di limitare le sorprese prima della produzione industriale.
La sfida ingegneristica del cartone accoppiato
I cofanetti rigidi e i packaging secondari per edizioni speciali richiedono una resistenza meccanica non raggiungibile con il semplice cartoncino teso. Per conferire robustezza, rigidità torsionale e spessore al packaging, Arti Grafiche Castello impiega combinazioni avanzate di cartoncino di pura cellulosa accoppiato a microonda (onde da 1,2 a 1,5 mm) o cartoni rigidi grigi e vegetali accoppiati a plance stampate e nobilitate in offset.
L’ingegnerizzazione di questa struttura composita impone il controllo di tre variabili critiche:
-
Orientamento del senso di fibra: il verso delle fibre del cartoncino teso e l'orientamento dell'onda interna devono essere incrociati o bilanciati con precisione per evitare l'imbarcamento (warping) dovuto alle variazioni igrometriche ambientali.
-
Grammatura e tenacità superficiale: la plancia esterna deve possedere un punto di rottura elastico adeguato per consentire cordonature profonde a 90° e 180° senza spaccature delle fibre superficiali, in particolare sui fondi scuri o sulle aree trattate con lamine metallizzate cold foil.
-
Distribuzione e reticolazione delle colle: l'applicazione di adesivi a base acquosa deve avvenire con dosaggi calibrati per prevenire rigonfiamenti localizzati o fenomeni di delaminazione durante la fustellatura e la successiva piega-incolla.
La fustellatura industriale su MK Masterwork: la voce della produzione
Una fustellatura di alta precisione richiede la perfetta sinergia tra tecnologia di taglio e sensibilità operativa del macchinista. Presso lo stabilimento di Arti Grafiche Castello, il reparto fustellatura opera con impianti automatici ad alta velocità MK Masterwork, gestiti da operatori esperti come Stefano:
«Mi occupo di fustellare e cordonare i fogli stampati con la macchina MK Masterwork per poi avviarli all'incollatura. Nel nostro reparto realizziamo astucci e packaging per cosmetica, profumeria, parafarmaceutica e food, oltre a scatole per il settore del lusso. Il mio compito è controllare costantemente che il foglio fustellato rispetti il disegno tecnico approvato, senza difetti di registro o bave di taglio. È un lavoro di precisione millimetrica: un buon packaging nasce dalla cura maniacale con cui prepariamo la fustella e regoliamo le pressioni di cordonatura, perché quando la scatola arriva in incollatura o sulle linee di confezionamento del cliente finale, ogni piega deve chiudersi in modo fluido e impeccabile.»
Sotto la guida di tecnici esperti, la fustellatura automatizzata garantisce:
-
Pressione di cordonatura uniforme su tutto il foglio macchina: taratura micrometrica delle contromatrici di cordonatura per evitare micro-rotture del liner superficiale lungo le linee di snodo.
-
Rifili netti ed espulsione totale degli sfridi: gli sfridi interni agli alveoli vengono estratti automaticamente ad alta velocità, consegnando plance perfettamente pulite prive di polveri che potrebbero contaminare i flaconi cosmetici.
-
Ripetibilità su grandi tirature: la rigidità strutturale dei telai fustella assicura che il primo e il cinquantamillesimo foglio abbiano la medesima precisione dimensionale.
Matrice strutturale dei componenti del cofanetto
|
Componente |
Materiale Utilizzato |
Funzione Meccanica / Visiva |
Requisito Critico di Lavorazione |
|
Guscio Esterno (Cover) |
Cartoncino SBS / FBB 300–350 g/m² accoppiato |
Protezione urti esterni, base per grafica e FoilStar |
Cordonatura profonda; tenuta agli spigoli vivi a 90° |
|
Anima Strutturale |
Microonda 1,5 mm o cartone compatto |
Rigidità torsionale, resistenza all'impilamento |
Fustellatura di precisione; squadratura ad angolo retto |
|
Vassoio Interno Monomateriale |
Pura cellulosa vergine 350–400 g/m² |
Alloggiamento stabile e ammortizzazione flaconi |
Fustellatura sagomata su profilo vetro; alette autobloccanti |
|
Coperchio a Scorrimento / Libro |
Cartoncino teso nobilitato |
Chiusura protettiva e rituale di apertura |
Luce d'aria calibrata per scorrimento fluido e tenuta costante |
Il protocollo Mockapperia®: limitare il margine di errore con prototipi fisici 1:1
Il vero anello di congiunzione tra creatività e fattibilità industriale è Mockapperia®, il laboratorio interno di prototipazione avanzata di Arti Grafiche Castello.
Come spiega Lorenzo, responsabile di Mockapperia®:
«Qui in Mockapperia® creiamo il campione zero, il prototipo fisico 1:1 prima della produzione industriale. Non ci limitiamo a verificare la grafica a schermo: montiamo a mano la scatola, inseriamo i flaconi reali del cliente, testiamo la tenuta delle alette, la resistenza del cartone e la facilità di estrazione del prodotto. Se qualcosa non convince, modifichiamo subito il tracciato fustella. Questo evita ai brand brutte sorprese e fermi macchina costosi quando si parte con i grandi volumi.»
Il protocollo di validazione fisica di Mockapperia® si articola in quattro passaggi:
-
Analisi dei campioni primari reali: il cliente fornisce i flaconi, i vasetti o gli erogatori definitivi. I tecnici verificano le tolleranze del vetro per progettare tasche interne con gioco micrometrico.
-
Taglio plotter e cordonatura su supporto reale: il prototipo viene realizzato esattamente sul cartone o sull'accoppiato destinato alla tiratura finale, per verificare elasticità, spessore e resa della piega.
-
Collaudo manuale di tenuta e unboxing: verifica pratica della forza di estrazione del prodotto, stabilità al rovesciamento tramite prova di scuotimento manuale e assenza di interferenze tra le pareti del coperchio e il fondo.
-
Validazione finale congiunta: consegna del prototipo fisico definitivo al Packaging Manager e all'Art Director del brand, completo di campioni colore e prove di nobilitazione FoilStar, ove previsto, per la firma del visto-si-stampi tecnico.
Integrazione verticale: dalla prototipazione alla linea di confezionamento
Grazie alla sinergia tra Mockapperia®, il reparto di stampa offset nobilitata in linea e le linee di fustellatura MK Masterwork guidate da operatori qualificati, Arti Grafiche Castello offre ai brand Beauty la certezza di un processo industriale integrato:
-
Nessun fermo macchina imprevisto: gli alveoli e le scatole scorrono senza intoppi sia nelle linee di confezionamento automatico dei contoterzisti, sia nelle postazioni di confezionamento manuale per le tirature speciali.
-
Riduzione drastica dei tempi di sviluppo: le correzioni sui tracciati fustella avvengono in poco tempo in Mockapperia®, accorciando di settimane il time-to-market dei lanci festivi.
-
Garanzia di integrità del prodotto: il packaging protegge flaconi pesanti e delicati lungo tutta la catena logistica internazionale.
-
La precisione cartotecnica non si improvvisa: si costruisce centimetro per centimetro con metodo ingegneristico, tecnologia industriale e profonda cultura artigianale della carta.