 0375 833055
 web@agcastello.it
Ingegneria del cartone compatto e microonda: calcolo di portata, incastri autobloccanti senza colla e montaggio in 30 secondi

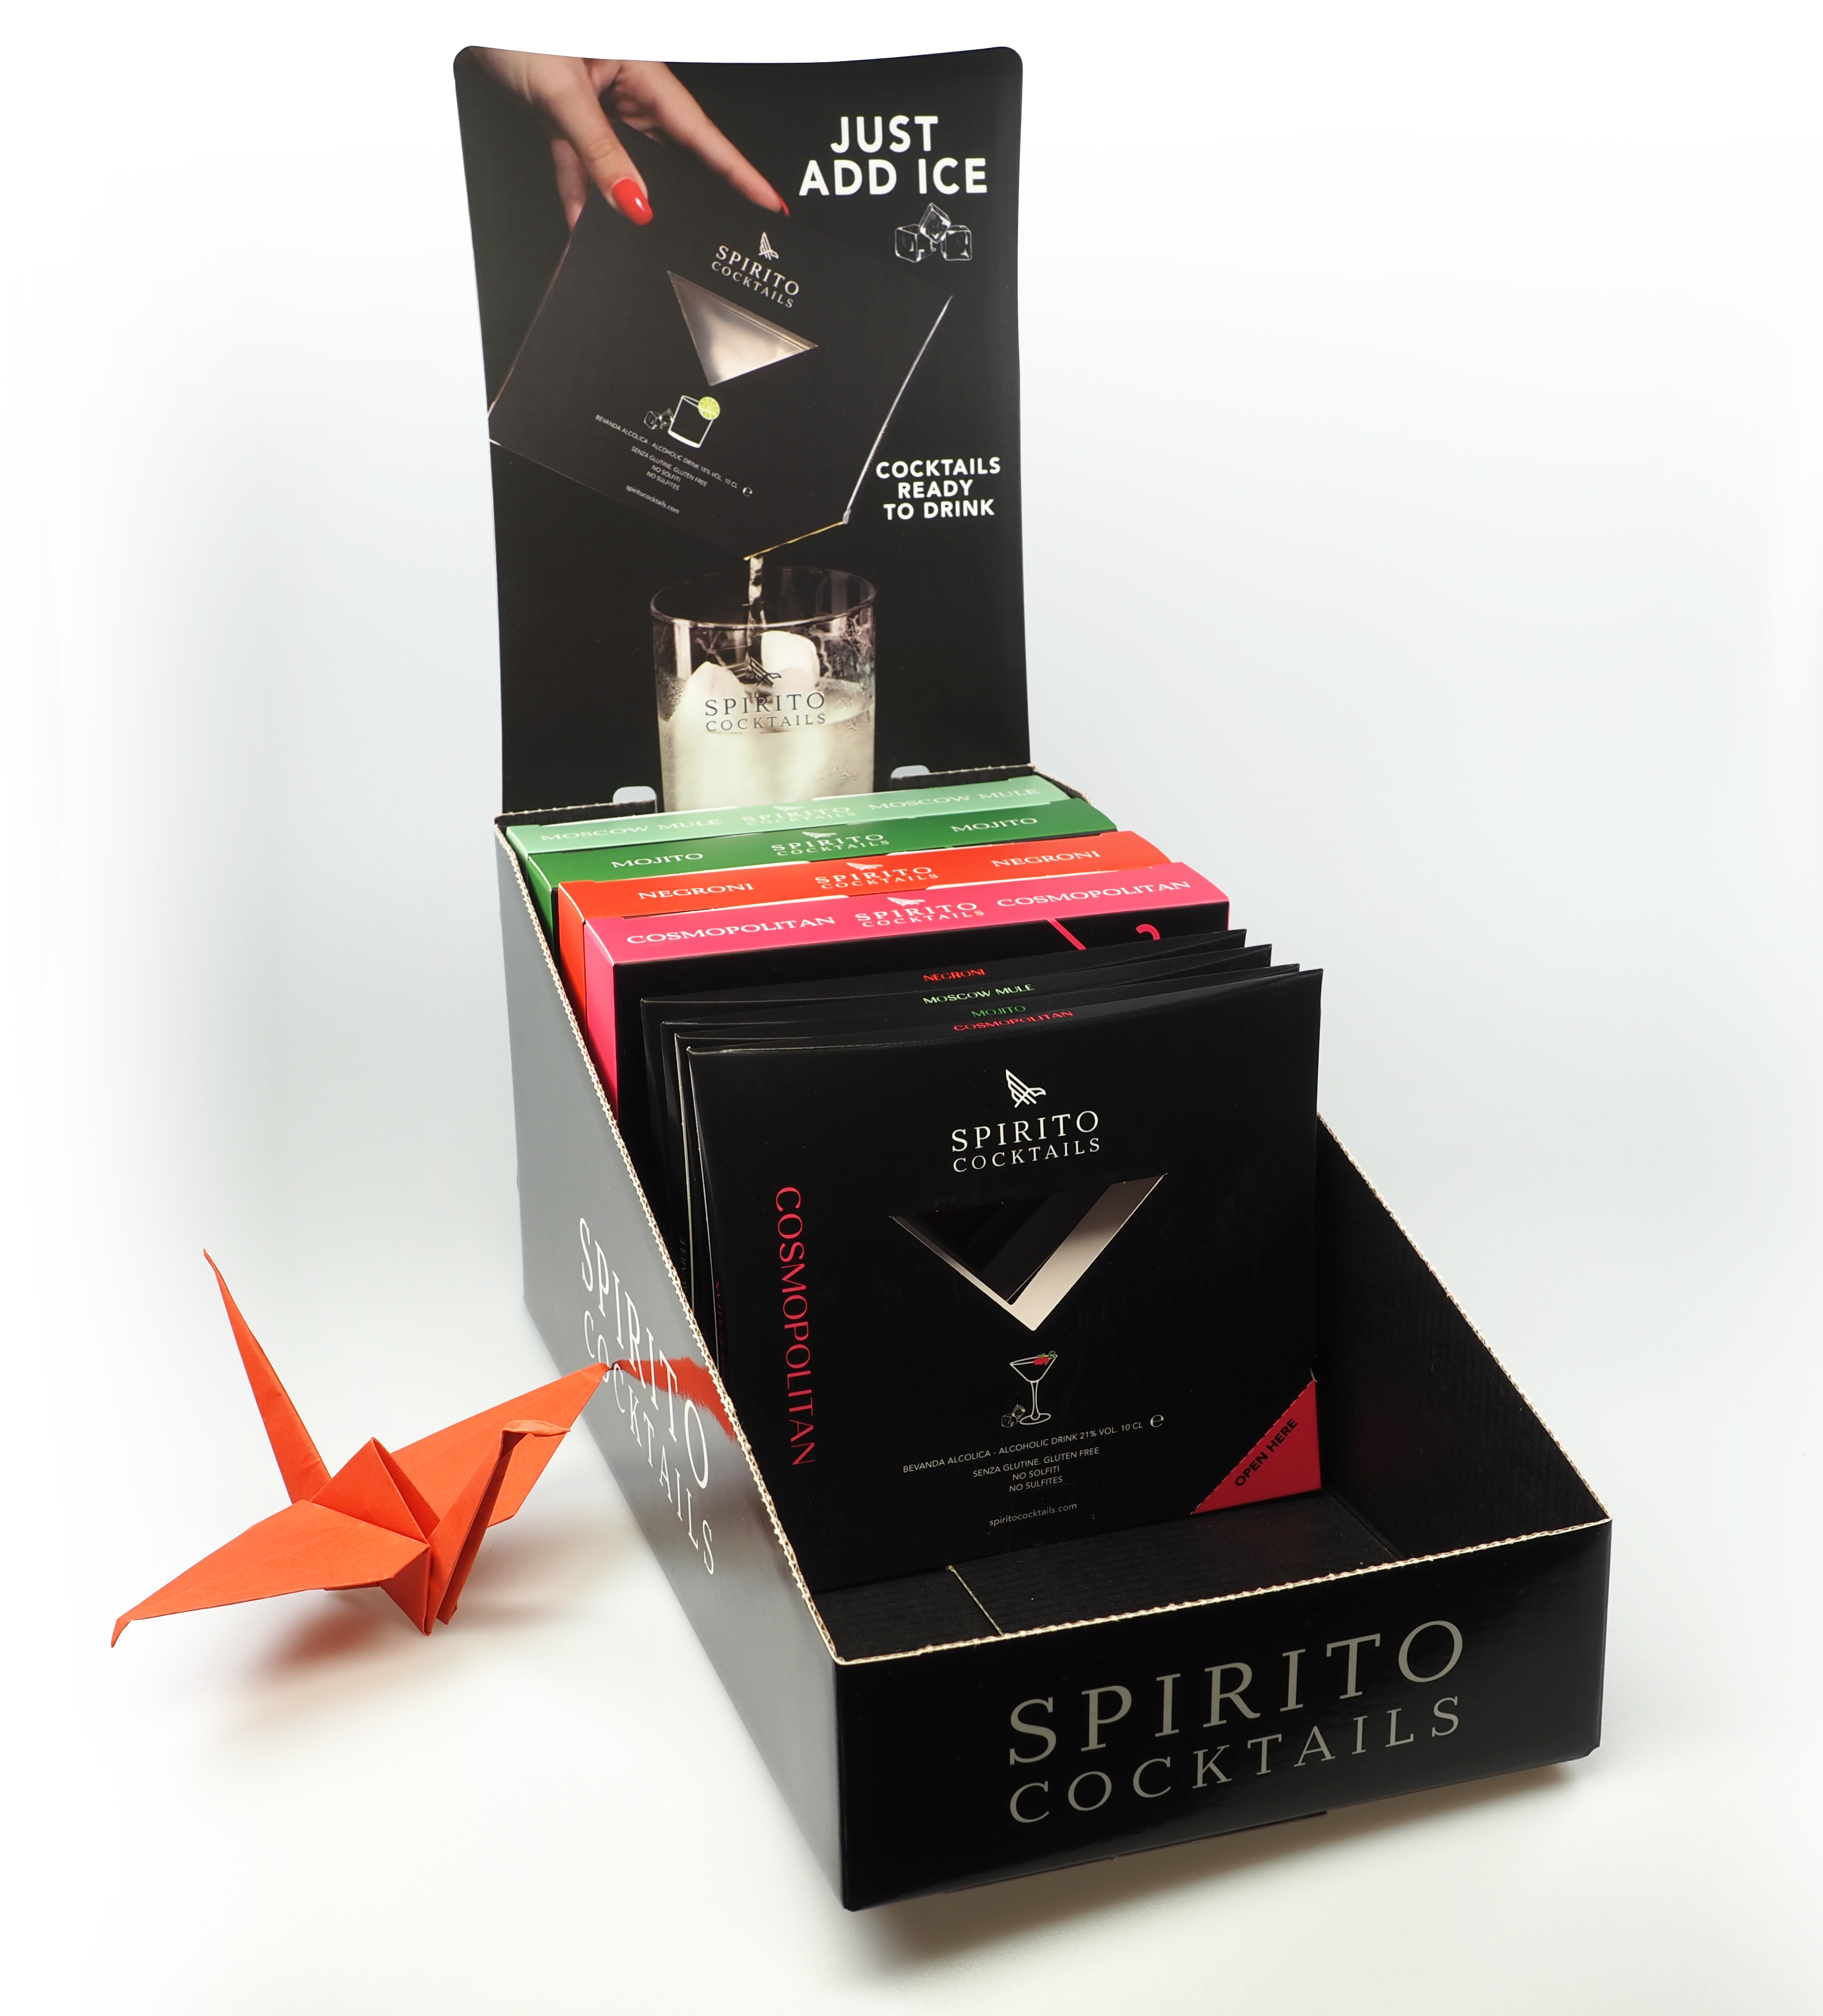
Se la grafica di un espositore risponde ai canoni estetici del marketing, la sua tenuta nei negozi si scontra con le leggi inflessibili della fisica meccanica. Un display da banco non è un semplice cartello decorativo: è una trave di carico che deve sostenere il peso combinato di decine di vasetti cosmetici o bottigliette di integratori per settimane, resistendo a vibrazioni, urti dei carrelli e alle temperature del punto vendita.
Quando un espositore si imbarca al centro, quando le alette laterali cedono rilasciando i prodotti sul pavimento o quando il montaggio in negozio richiede forbici, nastro biadesivo e venti minuti di tempo del personale, la campagna promozionale si trasforma in un fallimento logistico.
In questo approfondimento analizziamo l'ingegnerizzazione strutturale con cui i tecnici di Arti Grafiche Castello sviluppano espositori funzionali.
1. La scelta dei materiali: cartoncino teso accoppiato a microonda vegetale
Per garantire la necessaria rigidezza flessionale senza appesantire il trasporto, la struttura portante dei display viene ingegnerizzata accoppiando due materiali complementari:
-
La pelle esterna (cartoncino teso da 150 a 300–350 g/m²): fornisce la superficie liscia e continua indispensabile per la stampa offset fotorealistica, le verniciature protettive e le nobilitazioni FoilStar. La corretta gestione della fibra nelle lavorazioni e delle finiture garantisce che la piegatura a 90° e 180° non generi fessurazioni o screpolature antiestetiche sui fondi pieni.
-
L'anima strutturale (cartone ondulato microonda da 1,2 a 1,5 mm): il microonda agisce come un reticolo di micro-travi verticali. L'onda assorbe i carichi di compressione verticale e impedisce lo svergolamento delle pareti laterali.
-
L'orientamento strategico dell'onda: la direzione delle onde interne viene disposta in base al senso della fibra della carta di accoppiattuta, ma anche in base ad altre variabili per massimizzare la resistenza al carico statico: un display da banco in microonda da 1,5 mm così ingegnerizzato può reggere carichi distribuiti senza alcuna flessione percepibile del piano espositivo.
2. Incastri autobloccanti a scatto: assemblaggio in 30 secondi
Nel retail moderno, il personale di vendita ha tempi serratissimi. Se un espositore promozionale richiede istruzioni d'uso chilometriche o l'applicazione di colla, il rischio concreto è che rimanga stoccato nel magazzino e non raggiunga mai l'area vendita. L'ingegneria cartotecnica di stabilimento sviluppa geometrie senza colle o adesivi:
-
Fondo automatico a scatto rapido : l'espositore viaggia completamente piatto. Una volta estratto dalla scatola, è sufficiente esercitare una leggera pressione diagonale sugli angoli opposti: le alette del fondo scattano automaticamente in posizione ad incastro reciproco, creando una base rigida e squadrata a 90° in appena 3 secondi.
-
Linguette a doppia freccia con fermo meccanico: i ripiani intermedi e i separatori interni si innestano nelle feritoie delle pareti laterali attraverso denti di bloccaggio sagomati a uncino. Una volta inserita, la linguetta si espande per memoria elastica della fibra cellulosica, impedendo qualsiasi disinnesto accidentale durante il prelievo dei prodotti.
-
Rinforzi perimetrali a doppio spessore: le pareti laterali del display presentano una linea di cordonatura sommitale che consente di ripiegare il cartone verso l'interno, raddoppiando lo spessore portante (da 1,5 mm a 3 mm). Questa bordatura non solo nasconde alla vista le coste ondulate grezze, ma triplica la resistenza all'urto frontale.
3. Il collaudo empirico in Mockapperia®
La tenuta strutturale di un display o di un packaging secondario non viene mai affidata a un rendering a video.
Come spiega il team tecnico di Mockapperia® — il laboratorio interno di prototipazione rapida di Arti Grafiche Castello — ogni progetto cartotecnico segue un percorso di validazione fisica prima di qualsiasi messa in produzione industriale:
«La fase di progetto inizia proprio durante l'incontro con il cliente, mentre ci spiega quali sono le sue esigenze tecniche ed estetiche. In un secondo momento queste idee vengono tradotte in un disegno vettoriale CAD, che viene poi tagliato a plotter direttamente sul materiale fisico che verrà utilizzato nella produzione reale. Viene proposto al cliente un primo prototipo — il mockup — sul quale esprime le proprie considerazioni: si cerca la massima funzionalità insieme alla bellezza estetica, perché un packaging deve essere accattivante per il consumatore finale ma impeccabile a livello strutturale. Da lì si affina la lavorazione fino ad arrivare al vero prodotto finito.» — Lorenzo, Tecnico Progettista e Prototipatore.
Il protocollo di collaudo reale in Mockapperia® si fonda su tre passaggi concreti:
-
Taglio a plotter sul supporto definitivo: il tracciato CAD non viene provato su cartoncini generici di grammatura casuale. Il plotter da taglio incide e cordona direttamente il foglio definitivo per verificare la reale memoria elastica della fibra e la tenuta delle pieghe.
-
Assemblaggio a secco senza colla: per agevolare il lavoro degli addetti al confezionamento o del personale sul punto vendita, la struttura viene ingegnerizzata a incastri automontanti. Lorenzo e il Team Prototipi verificano manualmente la sequenza di montaggio: le linguette di guida e gli alveoli devono incastrarsi con una pressione fluida e senza forzature, eliminando alla radice l'uso di colle chimiche o nastri biadesivi.
-
Collaudo dinamico con i prodotti reali: una volta montato il campione fisico, vi si alloggiano i flaconi e i vasetti reali forniti dal cliente, corredati dagli astucci coordinati quando previsti. A scatola o espositore chiuso, il tecnico esegue la prova pratica di scuotimento dinamico: la culla interna e i compensatori di volume devono bloccare qualsiasi gioco o spostamento millimetrico dei prodotti, scongiurando il rischio di sfregamenti, urti o sversamenti durante la logistica.
4. Ingegneria di resa a foglio unico e kit steso
L'efficienza economica di una struttura cartotecnica non si valuta soltanto sul costo della lastra o della fustellatrice, ma sulla razionalizzazione dell'intero ciclo logistico:
-
Resa ottimizzata su foglio macchina unico: in fase di progettazione CAD, le geometrie dell'espositore e dei suoi componenti interni (vaschetta, crowner, alveoli sagomati e compensatori di volume) vengono studiate per essere incastrate all'interno dello stesso foglio macchina. Con un unico passaggio in fustellatrice si ottengono contemporaneamente tutti gli elementi del kit, azzerando gli sfridi di carta vergine e riducendo al minimo i costi di avviamento.
-
Logistica a volume zero (spedizione in piano): spedire display già montati significa trasportare volumi d'aria, moltiplicando il numero di bancali necessari e l'impronta di carbonio della fornitura. Gli espositori e le scatole trasformabili di Arti Grafiche Castello viaggiano stesi in piano: centinaia di kit possono essere stoccati in pochi colli compatti, proteggendo gli angoli cordonati da schiacciamenti accidentali e permettendo al cliente o al negoziante di assemblarli in pochi secondi direttamente al banco solo al momento dell'allestimento.